

Prevenzione dell'inquinamento nelle fabbriche alimentari (Parte 2)|XMSD
Dec 24, 2018
La parte 1 riguardava le persone, la ricezione, l'immagazzinamento e la suddivisione in zone. Questa seconda parte si concentra sull'area di produzione, dove interagiscono tempo, temperatura, prodotto esposto, condizioni delle attrezzature, traffico, acqua e residui. Una fabbrica dovrebbe progettare questi controlli in base ai propri prodotti e ai propri rischi piuttosto che copiare una lista di controllo generica.

1. Mantenere sotto controllo il flusso del processo
Un diagramma di flusso del processo- dovrebbe mostrare ogni fase, dal rilascio del materiale alla preparazione, al lavaggio, al taglio, al trattamento termico dove utilizzato, al raffreddamento o al congelamento, all'ispezione, all'imballaggio, alla conservazione e alla spedizione. Cammina lungo la linea per confermare che il diagramma corrisponde alla realtà, comprese rilavorazioni, stoccaggio temporaneo, rifiuti, accesso per manutenzione e movimento del personale.
In ogni passaggio, identifica le condizioni che potrebbero consentire la contaminazione, il-contatto incrociato, la sopravvivenza o la crescita. I controlli possono includere limiti di tempo e temperatura, coperture protette dei prodotti, utensili dedicati, dimensioni controllate dei lotti, sgombero delle linee, cambi di allergeni e prevenzione del contatto tra il prodotto crudo e quello pronto-da-mangiare o da post-controllo. Se un limite è fondamentale per la sicurezza alimentare, le regole di monitoraggio e di azione correttiva-devono essere sufficientemente chiare da consentire all'operatore di agire immediatamente.

2. Utilizzare attrezzature che possano essere pulite e mantenute
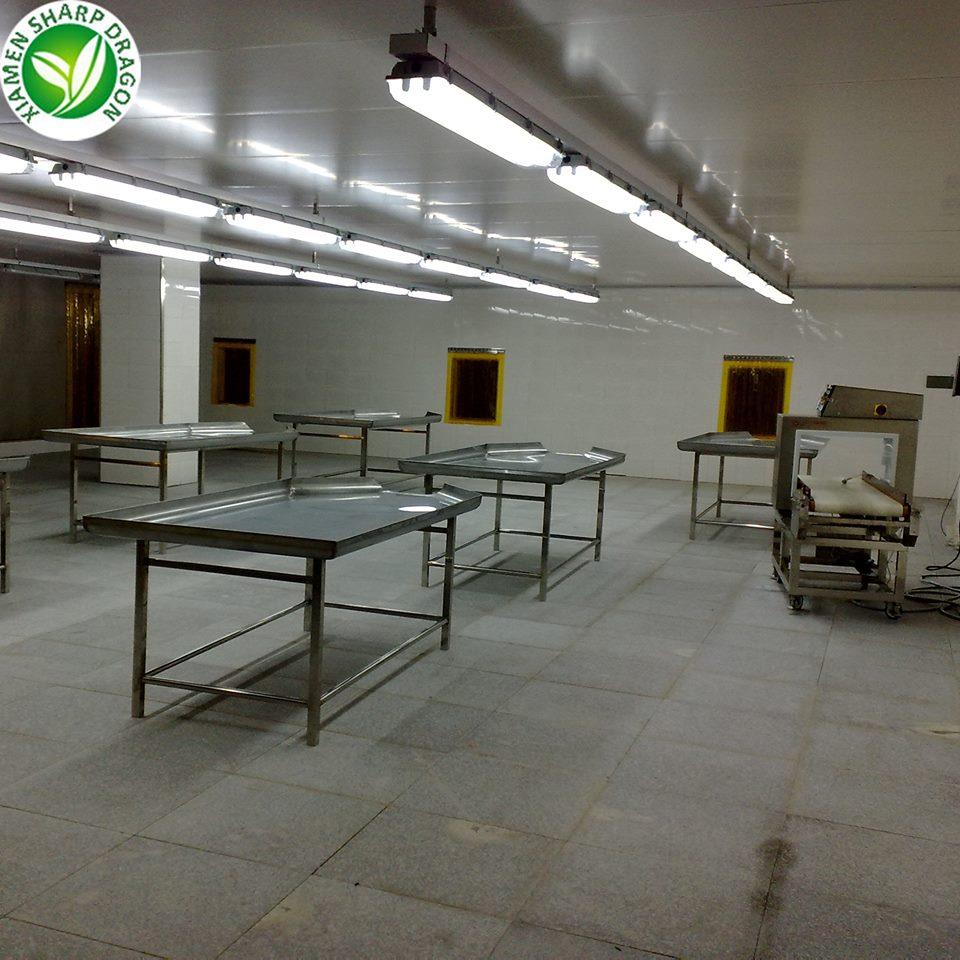
Le superfici-a contatto con gli alimenti devono essere resistenti alla corrosione-, non-tossiche per l'uso previsto, sufficientemente lisce da poter essere pulite e installate in modo che gli operatori possano raggiungere le zone-di contatto e con gli schizzi del prodotto. Telai cavi, guarnizioni incrinate, cinghie usurate, vicoli ciechi, tubi scarsamente drenati, elementi di fissaggio allentati e riparazioni temporanee possono intrappolare residui o introdurre materiale estraneo. La manutenzione preventiva dovrebbe quindi includere le condizioni igieniche, non solo il tempo di attività della macchina.
Prima di avviare la produzione, un'ispezione pre-operativa dovrebbe confermare che la linea sia pulita, asciutta dove richiesto, correttamente assemblata, priva di strumenti e materiali per la pulizia e rilasciata da una persona autorizzata. Dopo la manutenzione, il controllo del rilascio dovrebbe tenere conto anche di parti, lubrificanti, trucioli, elementi di fissaggio e coperture protettive.
3. Separare il lavaggio del prodotto dalla sanificazione delle attrezzature
Il lavaggio del prodotto rimuove lo sporco e altro materiale in condizioni operative definite. La pulizia delle attrezzature rimuove i residui di cibo e lo sporco dalle superfici. La sanificazione, quando richiesta, riduce i microrganismi su una superficie pulita utilizzando un metodo convalidato o altrimenti giustificato. Si tratta di operazioni diverse; un risciacquo che faccia sembrare la linea pulita non è automaticamente una fase di igienizzazione.
L'acqua che entra in contatto con gli alimenti o le superfici-a contatto con gli alimenti devono essere adatte all'uso previsto. L’acqua riutilizzata o ricircolata necessita di controlli che impediscano che diventi una fonte di contaminazione. L'impianto dovrebbe definire la qualità dell'acqua, la sostituzione o il trattamento, la direzione del flusso, la temperatura, ove pertinente, e i parametri di monitoraggio in base al rischio del prodotto e del processo.

4. Costruire una procedura operativa standard igienico-sanitaria utilizzabile
Per ciascuna area o elemento, la procedura di sanificazione deve indicare responsabilità, frequenza, smontaggio,-rimozione di sporco grossolano, detergente, concentrazione, condizioni dell'acqua ove pertinente, tempo di contatto, azione meccanica, risciacquo, disinfettante ove utilizzato, movimentazione finale, asciugatura, riassemblaggio, ispezione e rilascio. Dovrebbero essere disponibili etichette chimiche e dati sulla sicurezza e solo i composti approvati dovrebbero entrare nel programma.
Le aree di lavorazione a secco necessitano di cure speciali. Quando l’acqua non viene normalmente utilizzata, la pulizia a umido può diffondere la contaminazione e creare nicchie, a meno che l’area non sia progettata a tal fine e completamente asciugata prima della produzione. Il metodo deve corrispondere al prodotto, all'attrezzatura e al rischio ambientale.

5. Monitorare il completamento e verificarne l'efficacia
Il monitoraggio chiede se la procedura è stata eseguita come specificato: elemento corretto, tempo, sostanza chimica, concentrazione, tempo di contatto e persona responsabile. La verifica chiede se il programma è in grado di controllare il pericolo e continua a controllarlo. A seconda del rischio, la verifica può includere l'osservazione diretta, la revisione dei registri, l'ispezione pre-operativa, i controlli della concentrazione chimica, gli indicatori di proteine o ATP, test microbiologici, monitoraggio ambientale, analisi delle tendenze e rivalutazione periodica.
Nessun singolo risultato del tampone dimostra che l’intera linea sia sicura. I siti di campionamento, le limitazioni del metodo, i tempi, la linea di base, i livelli di azione e le regole di risposta dovrebbero essere definiti prima della raccolta dei dati. Quando un risultato fallisce, la risposta può includere l'arresto o il blocco della produzione, la nuova pulizia, il ricampionamento, la valutazione del prodotto, l'indagine sulla causa principale-e l'azione preventiva.

6. Rimuovere i rifiuti senza creare un percorso di ritorno
I contenitori dei rifiuti devono essere identificabili, adatti al materiale, pulibili se riutilizzati, coperti quando l'esposizione potrebbe attirare parassiti o diffondere contaminazione e rimossi con una frequenza tale da evitare traboccamenti o decomposizione. I percorsi dei rifiuti non dovrebbero attraversare il prodotto esposto o i percorsi di imballaggio puliti senza un'efficace separazione temporale o spaziale e una risposta di pulizia.
Anche gli scarichi e le acque reflue necessitano di controllo. Riflusso, acqua stagnante, aerosol, scarichi ostruiti e spruzzi ad alta-pressione vicino al prodotto esposto possono diffondere la contaminazione. Le aree esterne per i rifiuti dovrebbero essere mantenute in modo che non attirino parassiti o contaminino le aree di ricezione e spedizione.

7. Proteggere il prodotto tramite imballaggio e conservazione frigorifera
I materiali di imballaggio devono essere approvati, protetti da polvere, umidità, parassiti e danni e rilasciati in modo da preservarne l'identità. Lo sgombero della linea dovrebbe rimuovere etichette e imballaggi obsoleti. I controlli dei sigilli, la verifica del codice, i controlli del peso netto e i controlli dell'integrità della confezione devono seguire le specifiche del prodotto e del cliente. I lotti finiti dovrebbero rimanere in sospeso fino al completamento delle registrazioni richieste e al rispetto dei criteri di rilascio.
Possiamo discutere il flusso del processo e i formati di imballaggio attraverso il nspanoramica dell'attrezzatura, pagina di imballaggio congelato, Esoluzioni di fornitura. Controlli, punti di ispezione, etichette e registrazioni specifici dell'ordine-devono essere concordati prima della produzione.
Domande frequenti
1. Qual è la differenza tra pulire e igienizzare?
La pulizia rimuove lo sporco e i residui di cibo. La sanificazione, quando richiesta, riduce i microrganismi su una superficie adeguatamente pulita. Il disinfettante non può sostituire in modo affidabile una pulizia efficace.
2. Ogni superficie deve essere igienizzata dopo la pulizia?
Non automaticamente. Il metodo e la frequenza dipendono dalla superficie, dal prodotto, dal processo, dall'analisi dei pericoli, dalla legge applicabile e dal fatto che la superficie venga a contatto con gli alimenti. Alcune operazioni di lavaggio a secco si basano su metodi di lavaggio a secco-controllati.
3. Cosa dovrebbe includere una SSOP?
Dovrebbe definire ambito, responsabilità, frequenza, preparazione e smontaggio, metodo di pulizia, prodotti chimici e parametri approvati, risciacquo o asciugatura, riassemblaggio, ispezione, rilascio, registrazioni e azioni di deviazione.
4. Come viene controllata la concentrazione chimica?
Utilizzare un metodo di misurazione adeguato come un sistema di dosaggio calibrato o un kit di test appropriato, al punto e alla frequenza definiti. Registrare il risultato e agire quando non rientra nell'intervallo approvato.
5. È possibile utilizzare acqua ad alta-pressione durante la produzione?
Può diffondere aerosol e contaminazioni. Il suo utilizzo deve essere valutato e controllato-rischio, soprattutto in prossimità di alimenti esposti, superfici-a contatto con gli alimenti, scarichi o aree ad-alto livello di igiene.
6. Cos'è un'ispezione pre-operativa?
Si tratta di un controllo documentato prima della produzione che le attrezzature e l'area siano pulite, correttamente assemblate, prive di materiali estranei, adatte all'uso e rilasciate da una persona autorizzata.
7. Il test ATP dimostra che una superficie è-esente da agenti patogeni?
No. L'ATP può fornire informazioni igieniche rapide, ma non è un test per gli agenti patogeni. Usalo all'interno di un programma di verifica definito e comprendi i limiti del metodo.
8. Quando è necessario il monitoraggio ambientale?
La sua necessità e la sua progettazione dipendono dall'alimento, dal processo, dall'esposizione dopo una fase di controllo, dagli organismi bersaglio, dai requisiti normativi e dall'analisi dei pericoli. Dovrebbe rispondere a una domanda di verifica definita.
9. Con quale frequenza devono essere rimossi i rifiuti?
Abbastanza spesso da prevenire traboccamenti, odori, attrazione di parassiti, perdite e interferenze con le operazioni igieniche. La frequenza dovrebbe riflettere il materiale, il volume, la temperatura, il percorso e il programma di produzione.
10. Cosa dovrebbe succedere dopo la manutenzione?
Tieni conto di strumenti e parti, rimuovi detriti e materiali temporanei, pulisci e igienizza dove richiesto, ispeziona le protezioni e le aree di contatto-con gli alimenti, verifica le impostazioni e autorizza il rilascio prima che il cibo venga esposto.
11. Il metal detector fa parte dei servizi igienico-sanitari?
No. Si tratta di un possibile controllo del rischio-fisico. La sanificazione riduce la contaminazione da residui e microrganismi; L'ispezione e il rilevamento delle apparecchiature affrontano diversi rischi.
12. Quali prove igienico-sanitarie dovrebbe esaminare un acquirente?
A seconda del rischio, esaminare il programma di sanificazione, il rilascio pre{0}}operativo, le tendenze di verifica pertinenti, l'approccio al monitoraggio ambientale, la verifica del passaggio agli allergeni-, i registri delle deviazioni e le prove legate alla struttura e al prodotto.
Considerazioni finali
Una buona igiene è un processo controllato, non un risultato estetico. Procedure chiare, manutenzione igienica, flusso di rifiuti disciplinato, verifiche significative e rilascio documentato proteggono la linea dall'avvio-all'imballaggio. La Parte 3 affronta la contaminazione chimica, gli additivi alimentari, i lubrificanti e il controllo dei materiali-estranei.
Riferimenti
- Codice elettronico dei regolamenti federali degli Stati Uniti: 21 CFR Parte 117, Sottoparte B-Buone pratiche di produzione attuali
- Codice elettronico dei regolamenti federali degli Stati Uniti: 21 CFR Parte 117, Sottoparte C-Analisi dei pericoli e controlli preventivi basati sui rischi-
- FDA statunitense: principi HACCP e linee guida per l'applicazione
- Organizzazione Mondiale della Sanità: invito all’azione per la Giornata mondiale della sicurezza alimentare 2026